

如何用糖、牛奶、卵磷脂、表面活性剂和香精提炼巧克力?
为了追求纯正的黑巧克力,人们无需添加任何辅助原料,甚至连最基本的糖也不加,但这毕竟是少数人的选择。除了可可液块、可可脂和可可粉之外,普通的巧克力生产还需要糖、乳制品、卵磷脂、香料和表面活性剂等成分。这就需要经过精炼。 精炼机。
研磨和精炼实际上是前一工序的延续。虽然研磨后的巧克力原料细度已达到要求,但润滑度不足,口感也不尽如人意。各种原料尚未完全融合形成独特的风味,仍存在一些令人不悦的味道,因此需要进一步精炼。
这项技术由鲁道夫·林特(瑞士莲5克巧克力的创始人)于19世纪末发明。之所以称之为“精炼”,是因为它最初是一个形似海螺的圆形容器。“Conche”(精炼)一词源于西班牙语“concha”,意为贝壳。巧克力液态原料在这样的容器中被滚筒反复翻滚,经过挤压和摩擦,最终获得细腻的润滑、香气的融合和独特的风味,这个过程被称为“研磨和精炼”。
在提炼过程中,可以添加各种辅助材料。
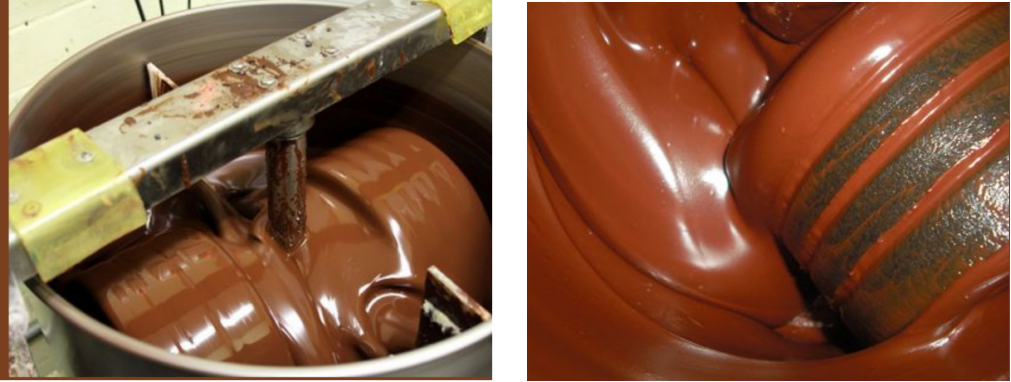
撇开那些精致的配件带来的口感和享受不谈,在选择机器和工艺方面,追求天然纯正黑巧克力的原汁原味似乎要简单得多。许多小型作坊甚至可以使用研磨机来完成制作。这只是时间和精力的问题。
原材料预处理
为了适应巧克力生产的技术要求并便于混合生产,一些原材料需要进行预处理。
可可液块和可可脂的预处理: 可可液块和可可脂在室温下均为固体原料,因此在与其他原料混合前必须先熔化。熔化可在加热熔化设备(如夹层熔炉或保温罐)中进行。熔化温度不应超过60℃。熔化后的保温时间应尽可能缩短,不宜过长。为加快熔化速度,应预先将散装原料切成小块后再进行熔化。
糖预处理: 纯净干燥的结晶糖一般先被碾碎磨成糖粉,然后再与其他巧克力原料混合,以便更好地与其他原料混合,提高精细研磨设备的利用效率,延长设备的使用寿命。
制糖机一般分为两种类型:锤式磨和齿盘式磨。锤式磨由料斗、螺旋给料机、锤头、筛网、粉箱和电机组成。砂糖在锤头高速旋转的作用下被磨成糖粉,然后通过一定孔径的筛网排出。常用的筛网孔径为0.6~0.8mm,平均产量为150~200kg/h。齿盘式磨由旋转的齿盘和固定的凸起齿盘组成。砂糖落入高速旋转的齿盘中,在剧烈冲击下与固定齿盘摩擦,磨成糖粉,然后通过筛网排出。平均产量约为400kg/h。
此外,瑞图布勒公司曾介绍说,新的两步研磨法在不进行预处理的情况下将糖与其他巧克力原料混合时,可减少约 1.5% 至 3% 的可可脂用量,这更有利于精细研磨和精炼。
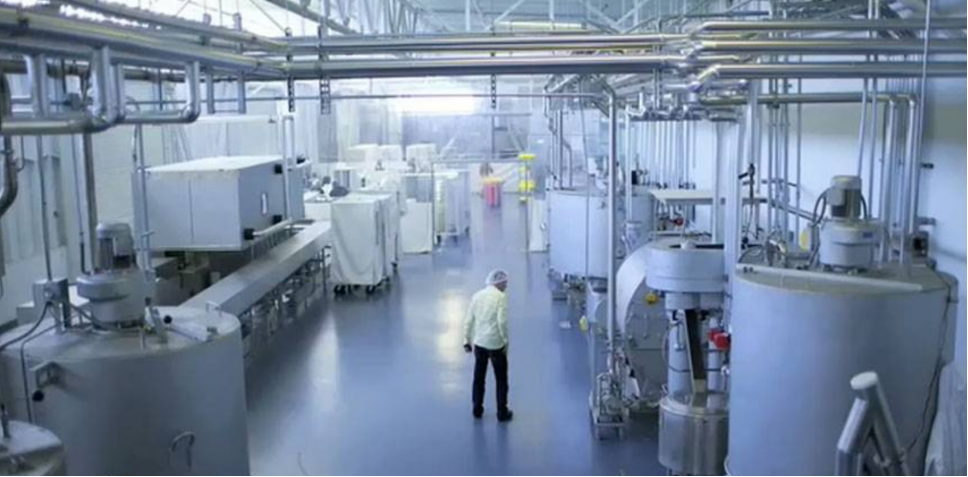
这个看似复杂的过程需要大型工厂和巧克力精炼系统。
3. 混合、精细研磨和精炼
(1)混合
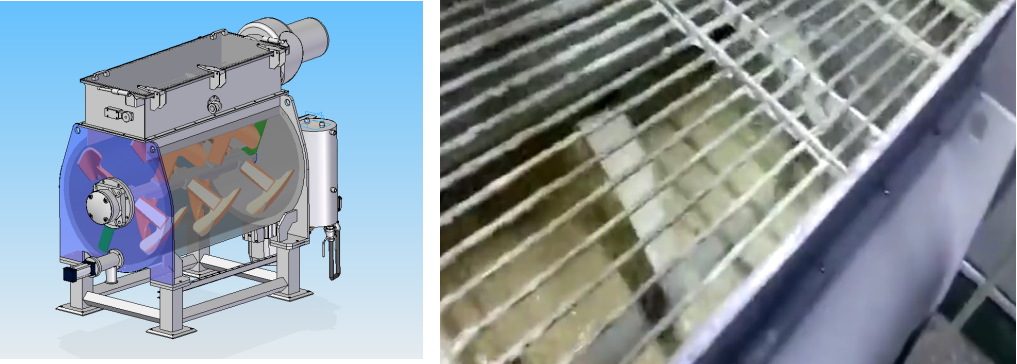
生产巧克力时,首先要将可可液块、可可粉、可可脂、糖和奶粉等各种巧克力原料混合成均匀的巧克力酱。这种巧克力酱的生产由搅拌机完成。搅拌机集混合、揉捏、定量和进料功能于一体。根据配方,经过定量和进料后,将原料混合成光滑的脂状物。可可脂成为连续相,分散在其他原料之间。搅拌机使各种原料均匀混合,为精炼机的正常运转创造有利条件。
混合机有两种类型:一种是双轴混合捏合机,另一种是双臂Z型捏合机。双轴混合捏合机的每个轴上都有一系列倾斜的压片。两个轴同向旋转。两个轴上的压片交替插入相邻轴上的压片中,进出时留有一定的间隙。这样就形成了楔形流动。物料沿捏合机罐壁平行于轴线流动。当物料到达罐壁末端时,流动方向会突然改变,从而完全保证了物料的高速运转。纯平行流动使物料在轴和压片之间形成螺旋运动。
所有捏合机均配备层间隔热装置,以确保混合捏合过程中温度恒定,并配有定量装置。糖、奶粉、可可液块和可可脂的料仓或储罐均安装在捏合机附近。进料称重和定量可确保原料用量的准确性。混合完成后,物料通过连续进料送至下一工序。整个进料、混合和输送过程可通过手动控制柜操作,也可通过计算机程序控制。
(2)精细研磨
当配料中使用糖粉时,巧克力浆混合后可直接送入五辊精磨机。如果使用糖直接与其他巧克力原料混合,则需要先进行预磨或粗磨,然后再进行精细研磨。也就是说,上述两步研磨方法在混合巧克力原料时可减少1.5%~3%的可可脂用量,脂肪含量较低,主要是因为结晶糖的表面积小于糖粉。糖粉越细,表面积越大,在其界面处持续分散的油脂就越多,因此两步研磨可以节约油脂。
根据研磨工艺的要求,混合巧克力酱的总脂肪含量需要达到25%左右,因此在混合过程中应控制添加脂肪的量,使巧克力酱既不太干也不太湿,从而保证研磨过程中银筒正常运转。
混合巧克力酱通过螺旋输送机送入初级研磨机的料斗,或直接通过传送带送入初级研磨机。初级研磨机或精磨机均配备自动进料斗和防空转装置,以防止机器空转造成机械磨损。初级研磨机为双提升式,精磨机为五辊式,可串联连接进行精细研磨,这不仅减少了用油量,而且预研磨后形成的细小酱料颗粒更有利于五辊式研磨机的研磨和精炼机的干法精炼。
通常,巧克力原料研磨前的细度约为100-150微米,精磨后巧克力浆的粒径要求为15-35微米。优质巧克力工厂一般使用五辊精磨机,其特点是产量高、粒度均匀。五辊精磨机的产量随辊筒长度而变化,机型也根据辊筒的工作长度而定。现有机型有900型、1300型和1800型,辊筒的工作长度分别为900毫米、1300毫米和1800毫米。例如,1300型在巧克力细度为18-20微米时,产量可达900-1200公斤/小时。
(3)精炼
巧克力原料在精炼过程中发生的复杂物理和化学变化尚未被完全了解。因此,世界上许多巧克力生产商仍然将其视为高度保密的秘密,但精炼过程及其对巧克力原料的影响显然非常重要。
精炼具有以下显著效果:进一步降低巧克力原料的水分,去除可可酱中残留的、不必要的挥发性酸;降低巧克力原料的黏度,提高其流动性,改善其色泽。风味、香气和口感的改善使巧克力原料更加细腻顺滑。
精炼工艺和方法
随着生产的发展,巧克力精炼方法发生了巨大变化。为了提高精炼效率,获得最佳的巧克力风味和口感,精炼方法不断改进和完善,其中精炼时间、温度、干法精炼和湿法精炼等方法较为常用。
精炼时间
传统的精炼方法是将可可原料在室温下以液态进行长时间精炼,耗时48至72小时,生产周期较长。如何缩短周期并保持原有品质不变,答案是采用干式液相精炼的现代精炼机。这样一来,精炼时间可以缩短至24至48小时。此外,还有人提出对可可原料进行预处理,例如杀菌、脱酸、碱化、增香和烘焙,即所谓的PDAT反应器,这样可以将精炼时间缩短一半。然而,精炼时间仍然是保持巧克力品质的重要因素,需要一定的精炼时间才能达到巧克力细腻顺滑的口感。不同类型的巧克力所需的精炼时间也不同。例如,牛奶巧克力所需的精炼时间较短,约为24小时;而可可含量高的黑巧克力则需要较长的精炼时间,约为48小时。
精炼温度
精炼过程的温度控制有两种趋势:一种是在相对较低的温度(45-55°C)下进行精炼,称为“冷精炼”;另一种是在相对较高的温度(70-80°C)下进行精炼,称为“热精炼”。精炼(热精炼)。这两种精炼方法均可应用于不同类型的巧克力,例如黑巧克力和牛奶巧克力。但通常牛奶巧克力的精炼温度为45-50℃,而黑巧克力的精炼温度为60-70℃。牛奶巧克力在50℃精炼时,其水分含量会从1.6-2.0%缓慢下降至0.6-0.8%,总酸含量的下降幅度也相对较小。如果精炼温度提高5℃,可以改善粘度并缩短精炼时间;当精炼温度从50℃提高到65℃时,可以在不影响牛奶巧克力独特香气的前提下,改善香气、粘度并减少脂肪。因此,牛奶巧克力在60℃以下精炼既不经济也不合理,欧洲国家通常采用更高的精炼温度。
精炼方法
精炼方法从液态精炼发展到干式液态精炼和干式塑性液态精炼,经历了三种演变:
液相精炼(液相精炼)
在精炼过程中,巧克力原料始终保持液态,并处于加热和保温状态。通过滚筒的长期往复运动,巧克力原料不断摩擦翻滚,与外界空气接触,从而降低水分,逐渐消除苦味,最终获得完美的巧克力香气。同时,均匀的巧克力熔化过程中,可可脂在每个细小颗粒周围形成一层油脂膜,提高了润滑性和熔化性。这是传统的精炼方法,现在已很少使用。
干法精炼和液法精炼
在精炼过程中,巧克力原料依次经历干态精炼和液化两个阶段,即干法精炼和液化精炼同时进行。首先,干态原料的总脂肪含量在25%至26%之间,并以粉末形式进行精炼。此阶段的主要目的是通过增加摩擦、翻滚和剪切作用,使水分和挥发性物质挥发。在第二阶段,加入油脂和磷脂,并在液态下进行精炼,进一步使原料均质化,使颗粒更小更细腻,从而改善香气和口感。
精炼分为三个阶段:干相、塑性相和液相。
- 干式精炼阶段: 将可可豆中残留的水分和挥发性酸、醛、酮等有害化合物减少到理想水平,而不影响最终巧克力的味道。
- 塑料精炼阶段: 除了去除结块物质外,它还能像传统精炼一样,再次产生改善口感质量的效果。
- 液相精炼阶段: 最后精炼阶段,进一步提高前一阶段的精炼效果,在最佳流动性下形成最合适的口味。
完成这一步骤后,巧克力酱变得细腻柔滑,散发出浓郁的香气,并呈现出光泽。它可以用于加热、调温、塑形或制作其他巧克力甜点。